Maschinenbau
Montageanlage mit 60-kN-Presse für Aluminium-Bauteile
Realisierung einer Montageanlage zum Verpressen von Hülsen und Gewindebolzen in Aluminium-Bauteile, zur manuellen Montage von Sonderelementen und anschließender Vermessung.
Herausforderung
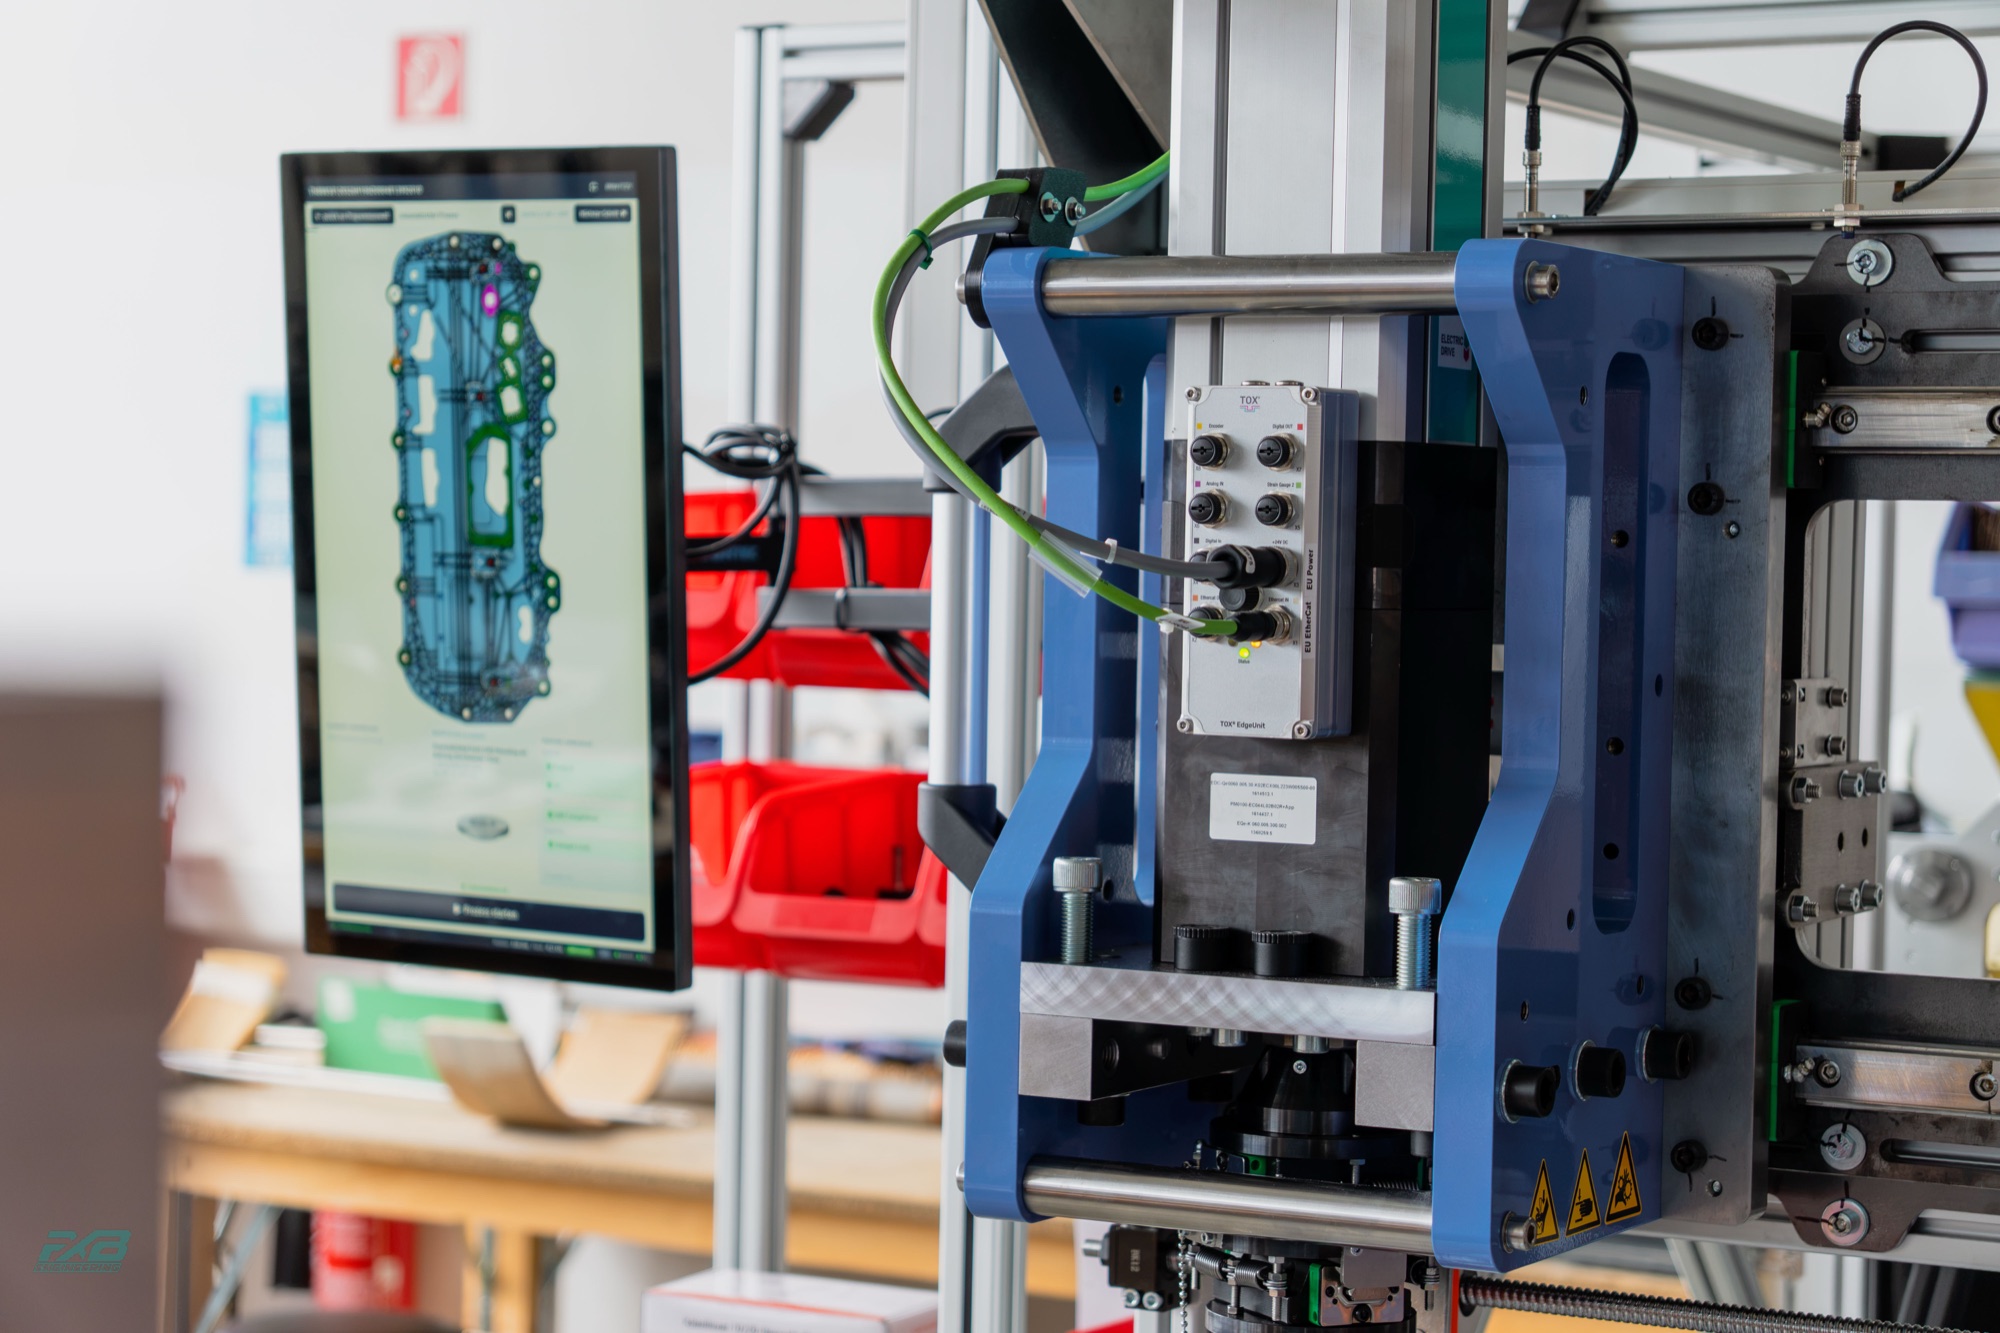
17 automatische Einpresspunkte mit bis zu 60 kN Presskraft und 13 manuelle Einschraubstellen auf unterschiedlichen X-Y-Z-Koordinaten, bei manueller Be- und Entladung der Bauteile. Die Presskräfte müssen pro Punkt protokolliert und die manuellen Tätigkeiten validiert werden.
Lösung
Planung, Konstruktion, Beschaffung, Montage und Inbetriebnahme der Montageanlage. Bauteile und Presseneinheit sind beweglich auf Linearschienen gelagert, um alle Fügepositionen einnehmen zu können. Sensoren bestätigen das Erreichen der Fügepositionen, sodass an jedem Fügepunkt ein Messprotokoll der Presskräfte entsteht. Über digitale Messuhren validieren Werker die manuellen Einschraubstellen; die Ergebnisse werden automatisch in eine Datenbank übertragen. Lichtvorhänge sichern vor den Gefahren der Anlage, eine eigene HMI-Oberfläche führt durch den Prozess.
Über dieses Projekt
Für die NewAlu GmbH in Delbrück hat FxB eine Montageanlage realisiert, die drei Arbeitsschritte an einem Arbeitsplatz bündelt: das Verpressen von Hülsen und Gewindebolzen in Aluminium-Bauteile, die manuelle Montage von Sonderelementen und die anschließende Vermessung. Der Leistungsumfang reichte von der Planung über Konstruktion und Beschaffung bis zu Montage und Inbetriebnahme. Verarbeitet werden Bauteile bis 1250 x 530 x 180 mm.
Auf jedem Bauteil liegen 17 automatische Einpresspunkte mit bis zu 60 kN Presskraft und 13 manuelle Einschraubstellen, verteilt auf unterschiedliche X-Y-Z-Koordinaten. Be- und Entladen erfolgt manuell. Für jede Fügestelle ist nachzuweisen, dass sie korrekt ausgeführt wurde: die Presskräfte pro Punkt, die manuellen Tätigkeiten per Validierung.
Aufbau
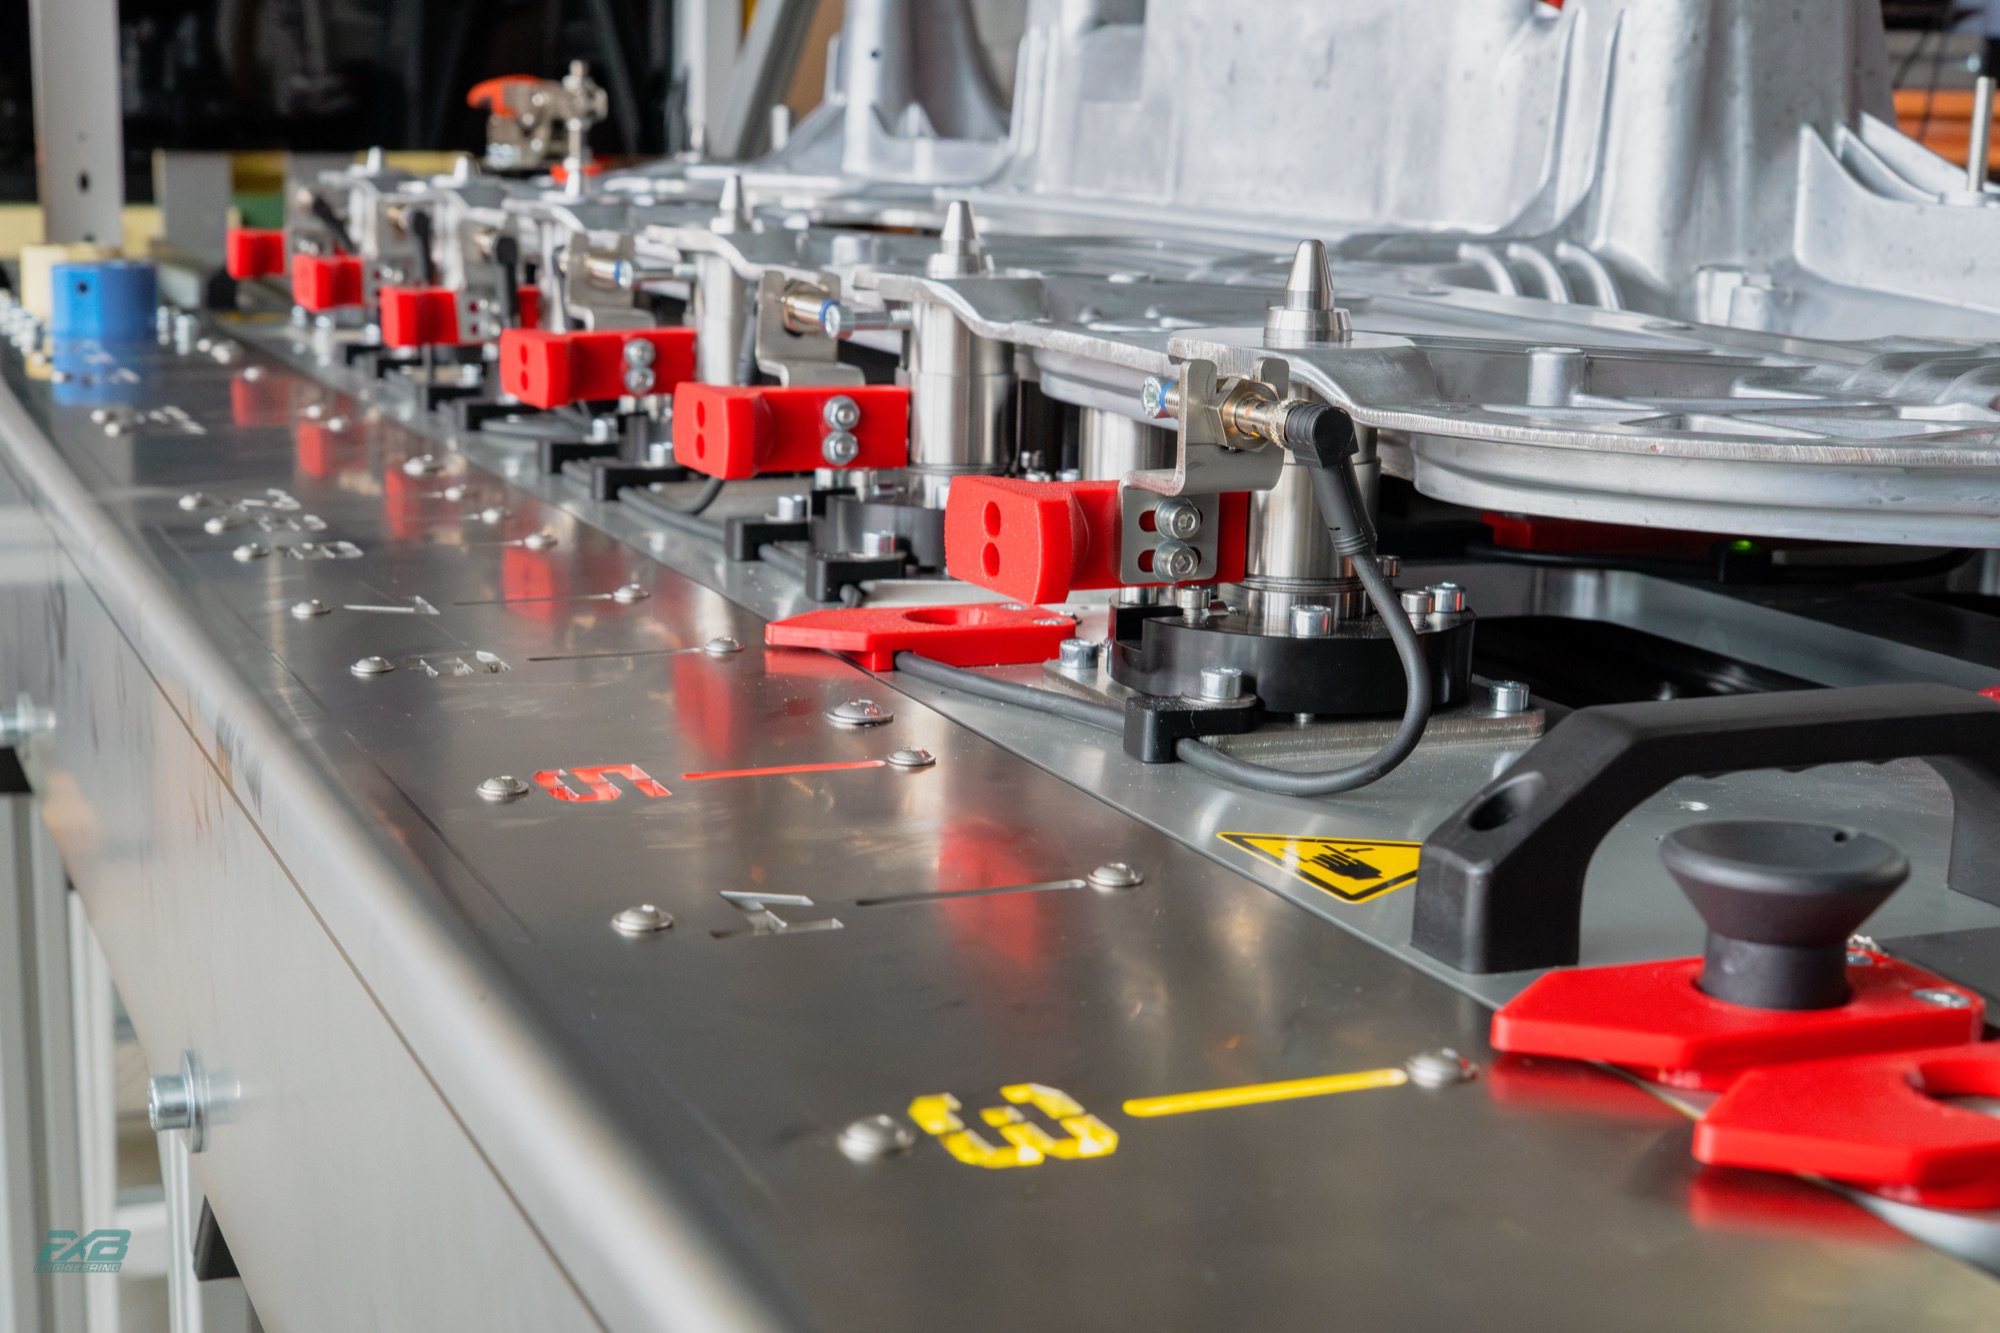
Um alle Fügepositionen einnehmen zu können, sind Bauteilaufnahme und Presseneinheit beweglich auf Linearschienen gelagert. Sensoren bestätigen das Erreichen der Fügepositionen; auf dieser Basis erstellt die Anlage an jedem Fügepunkt ein Messprotokoll der mit der 60-kN-Fügespindel aufgebrachten Presskräfte.
Auch die manuellen Arbeitsschritte sind in die Prüfkette eingebunden:
- digitale Messuhren validieren die korrekte Ausführung der 13 manuellen Einschraubstellen
- alle Ergebnisse werden automatisch in eine Datenbank übertragen
- Lichtvorhänge sichern den Eingriffsbereich, die Sicherheitsfunktionen laufen auf einer Beckhoff Sicherheits-SPS
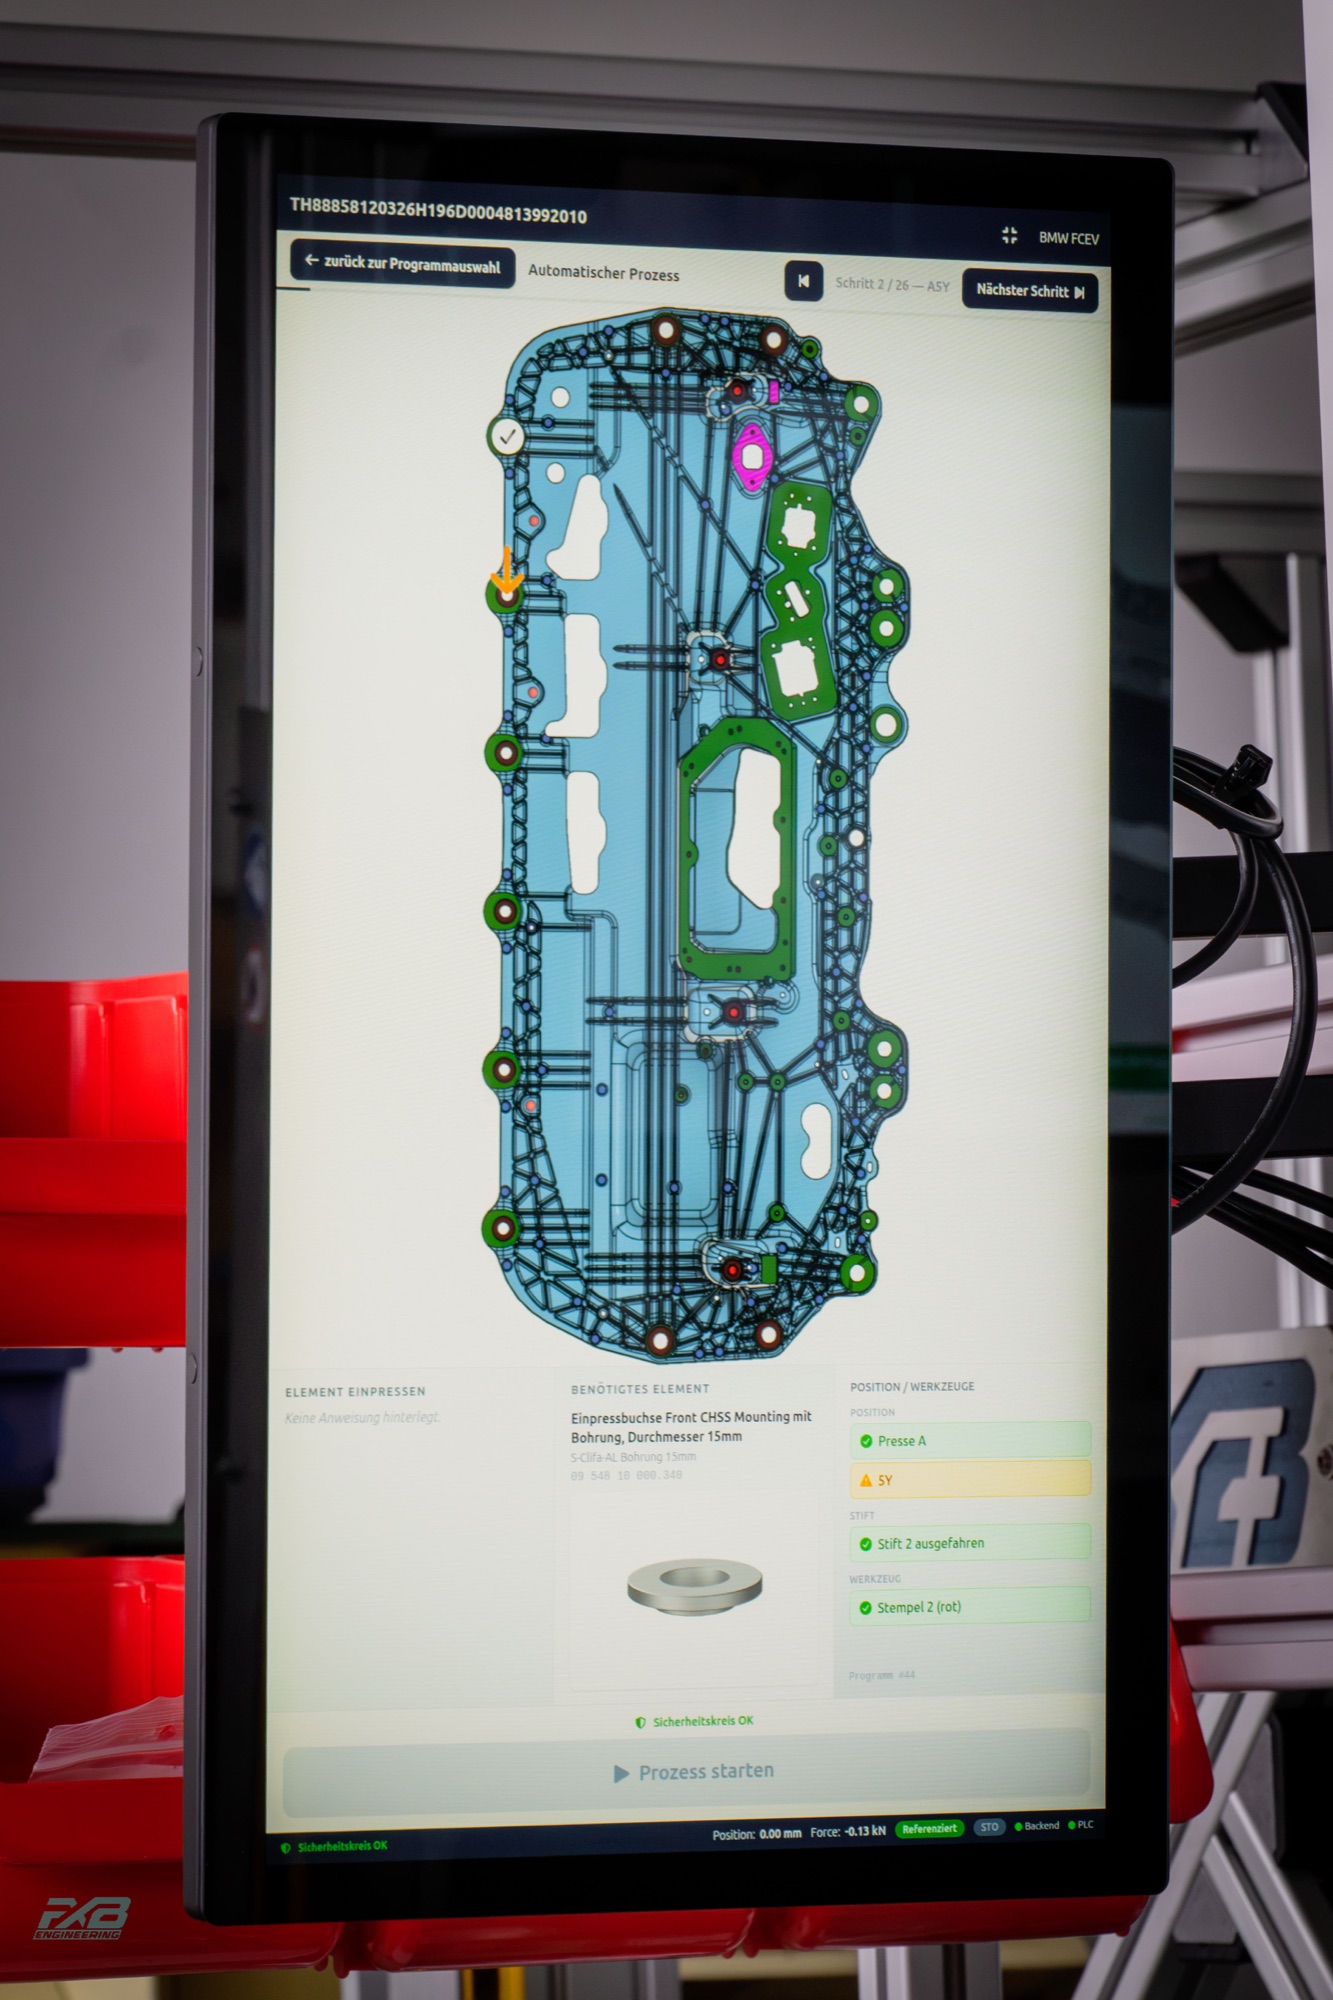
- eine eigens entwickelte HMI-Oberfläche führt den Werker Schritt für Schritt durch Einpressen, Montage und Messung
Ergebnis
Von der Planung bis zur Inbetriebnahme vergingen sechs Monate. Die Anlage wurde mit CE-Dokumentation und Betriebsanleitung übergeben. Jedes Bauteil verlässt den Arbeitsplatz mit einem lückenlosen Prüfprotokoll: dokumentierte Presskräfte an 17 Punkten, validierte manuelle Montage an 13 Stellen. Die Konstruktion entstand in Catia V6.